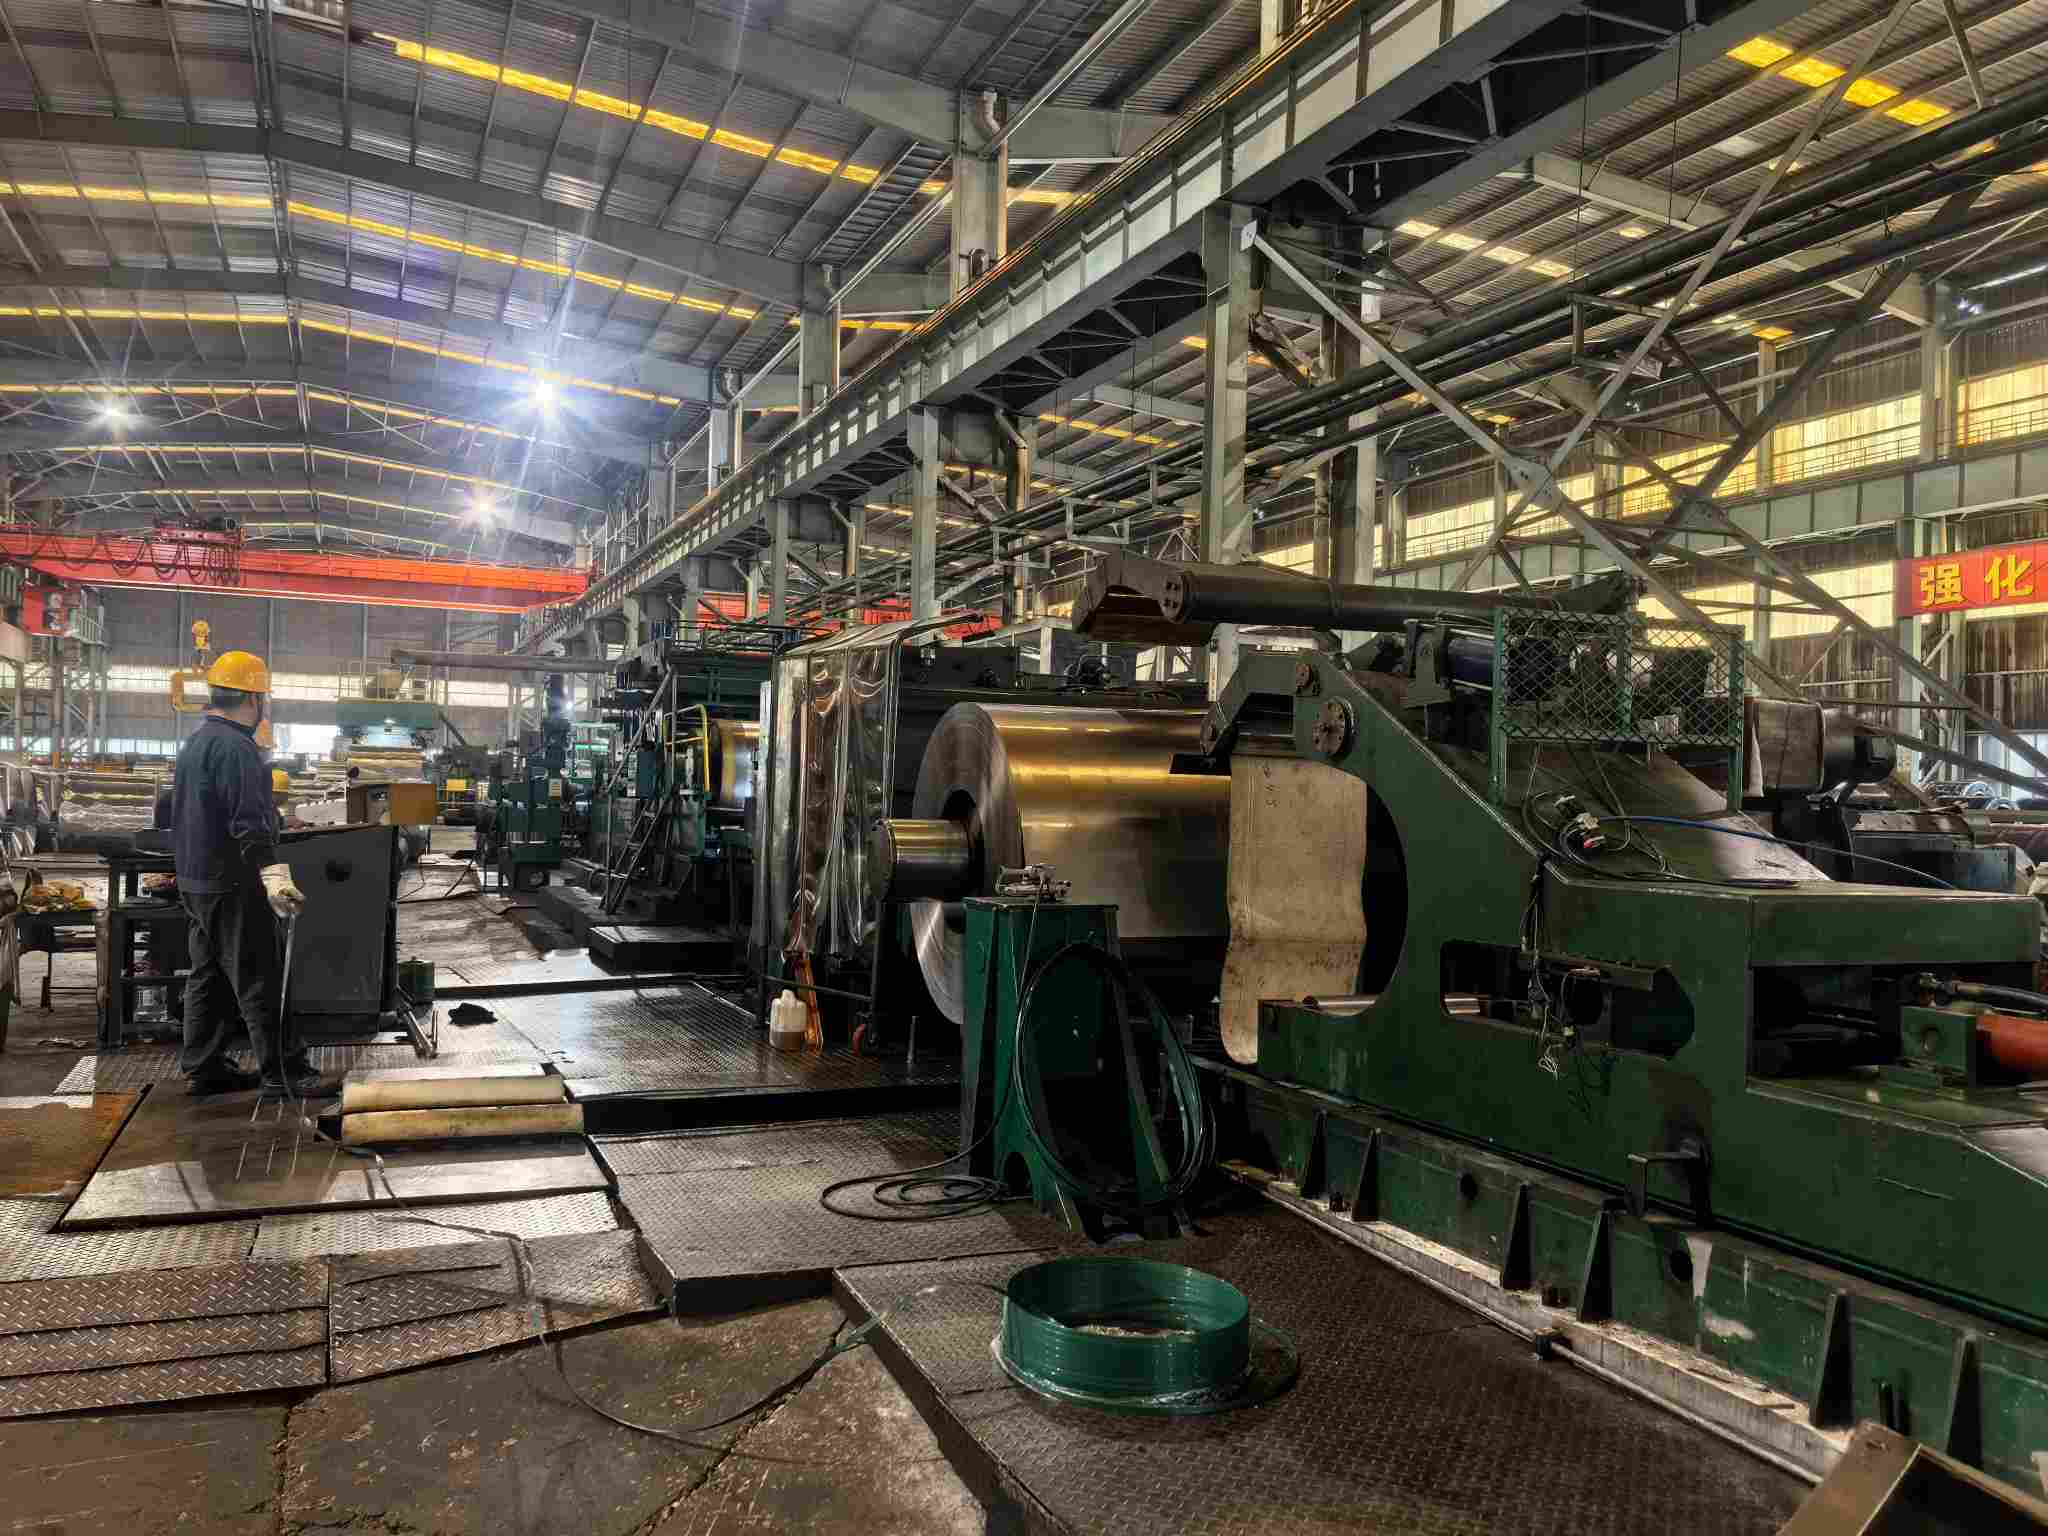
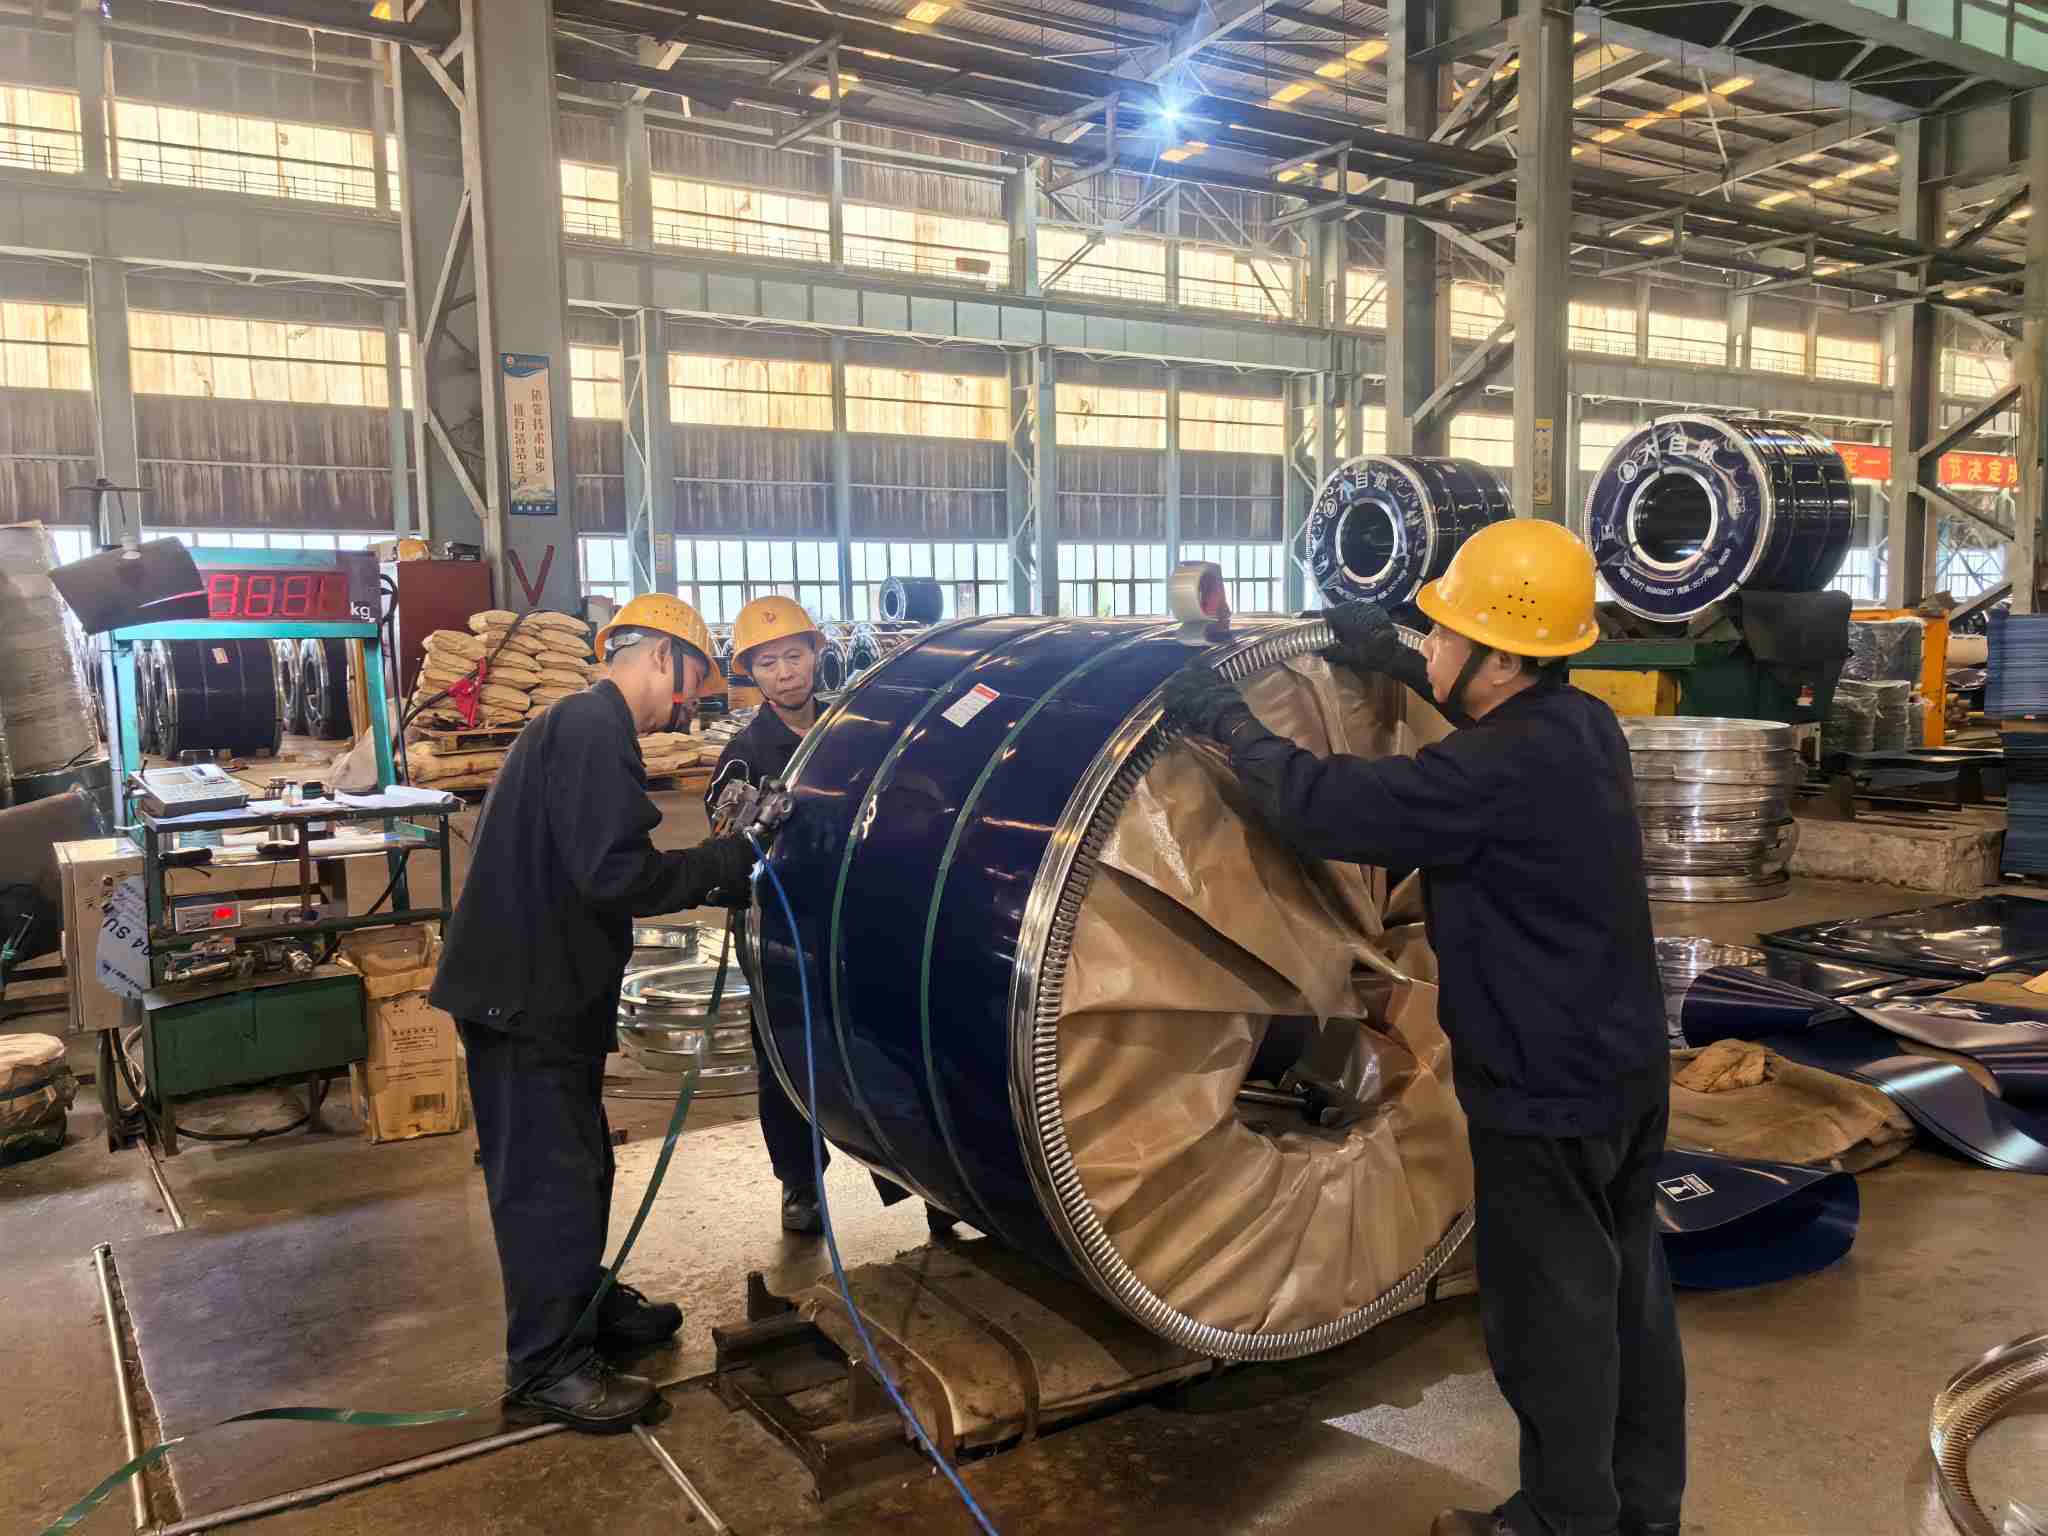
Холоднокатані рулони NatureSteelшироко використовуються в побутовій техніці, автомобільній промисловості та штампуванні обладнання. Основна відмінність від гарячекатаних рулонів полягає в поверхні листа: гарячекатані смуги мають окалину, шорсткі поверхні та великі допуски на розміри; холоднокатані смуги проходять багатопрохідну прокатку при кімнатній температурі, що забезпечує чисті гладкі поверхні та точні розміри.
Поверхневі дефекти становлять критичну небезпеку для холоднокатаних рулонів. Сліди від рулону, подряпини, жовтуваті плями, блокування котушки та інші дефекти можуть призвести до відбраковування деталей штампування та кратерів фарби в легких випадках або до відбракування повної партії у важких випадках. Деякі дефекти залишаються прихованими під час доставки та виявляються лише під час штампування, легко викликаючи суперечки щодо відповідальності.
Цей документ допомагає користувачам виявляти дефекти, відстежувати відповідні виробничі процеси, оцінювати якість відповідно до стандартів і впроваджувати превентивний контроль від виробничих ліній до упаковки для морських вантажів. Він служить довідником для персоналу із закупівель, інспекторів з якості та відповідних інженерів.
Якість поверхні – це не лише естетична проблема; його вплив поширюється по всьому виробничому ланцюгу.
Перший етап: Штампування. Стрічки (внутрішні включення, відкриті на поверхні) виступають як точки ініціації розтріскування штампування. Кромкові мікротріщини переходять у тріщини під час глибокої витяжки. Хвилясті аркуші з поганою площинністю спричиняють нестабільне розташування всередині матриць і призводять до виходу за межі допустимих розмірів деталей.
Другий етап: нанесення покриттів і гальванічне покриття. Залишки олії спричиняють утворення кратерів фарби та точкових дірок після електрофорезу. Сліди від рулону та подряпини збільшуються до видимих плям після гальванічного покриття. Оксидний відтінок (жовтуваті плями) безпосередньо погіршує адгезію до емалевих і кольорових покриттів.
Третій етап: післяпродажне обслуговування. Для критично важливих зовнішніх компонентів, таких як панелі побутової техніки та внутрішні панелі автомобілів, дефекти поверхні безпосередньо призводять до скарг на зовнішній вигляд готового продукту. На цьому етапі втрати виходять за межі однієї партії аркушів, аж до вартості готової продукції та графіків доставки.
Тому в галузі панує консенсус: марка та товщина сталі встановлюють нижню межу продуктивності для холоднокатаних рулонів, а якість поверхні встановлює верхню межу для готової продукції. Чітке визначення класу поверхні під час розміщення замовлення є набагато економічнішим, ніж суперечки, що відбуваються постфактум.
Дефекти групуються за стадією виробництва, на якій вони виникають: дефекти, що виникають у процесі прокатки, дефекти, що виникають у процесі відпалу та травлення, та дефекти, що виникають під час зберігання та транспортування. Ця класифікація дає можливість прямого відстеження відповідальних процесів після виявлення дефекту.
Кожен дефект описується в уніфікованому форматі: Характеристики зовнішнього вигляду → Причини → Впливи на спад → Еталонні критерії прийняття.
#### Відхилення товщини вздовж смуги
#### Жовтувате фарбування / оксидний відтінок
| Дефект | Відповідальний процес | Типові причини | Дозволено для FB Grade | Дозволено для класу FC/FD |
|---|---|---|---|---|
| Розтріскування країв | Рулонний / вхідний матеріал | Надмірне напруження краю | Не дозволено | Не дозволено |
| Хвилястість | Прокатка | Невідповідний вінець рулону / натяг | Не допускається, якщо виходить за межі толерантності | Не допускається, якщо виходить за межі толерантності |
| Знаки рулонів | Прокатка | Пошкодження поверхні рулону / сторонні предмети | Неповнолітній дозволено | Не дозволено |
| Подряпини | Вальцювання / різання | Сторонні предмети на роликових доріжках | Неповнолітній дозволено | Не дозволено |
| Відхилення товщини вздовж смуги | Прокатка | Відхилення регулювання АРУ | Не допускається, якщо виходить за межі толерантності | Не допускається, якщо виходить за межі толерантності |
| Щепки | Виплавка сталі / безперервне лиття | включення | Не дозволено | Не дозволено |
| Жовтувате фарбування | Відпал | Залишки масла / погана атмосфера | Неповнолітній дозволено | Не дозволено |
| Блокування котушки | Відпал | Невідповідна температура / напруга | Не дозволено | Не дозволено |
| Ямки для маринування | Соління | Неконтрольоване соління | Неповнолітній дозволено | Не дозволено |
| Лінії Людера | Матеріальне майно | Плато врожайності / старіння | Не є дефектом, з урахуванням обмежень щодо терміну зберігання | Не є дефектом, з меншими допустимими термінами зберігання |
| Залишок нафти | Знежирення / проходження шкіри | Недостатнє знежирення | Не дозволено | Не дозволено |
| Водяна іржа | Зберігання та транспортування | Волога / пошкоджена упаковка | Не допускається (за винятком випадків, коли термін дії антикорозійного засобу закінчився) |
Не дозволено |
Візуальний огляд габаритного світла. Найважливіший метод перевірки поверхні. Розгортайте аркуші метр за метром під низьким кутом бічного освітлення в межах 45 градусів. Хвилястість, сліди від перекату та слабкі подряпини стають помітними під боковим освітленням, у той час як багато дефектів залишаються непомітними під прямим фронтальним освітленням — звичайна сліпа пляма для приймаючих сторін. Надайте перевагу 50-міліметровій крайовій зоні, де часто виникають тріщини та задирки.
Тактильна оцінка. Ковзайте нігтями по поверхневих текстурах: сліди від рулону викликають періодичне перетягування; подряпини викликають безперервне опір. Тріски мають тактильні характеристики, близькі до звичайних подряпин; Ідентифікація вимагає комбінування розташування (переважно на головках/хвостах котушок) і подальшого штампування.
Вимірювання інструментом. Використовуйте портативні товщиноміри, щоб відібрати товщину в головці котушки, середній частині та хвості рулону для перевірки зміни товщини. Використовуйте лінійки та щупи для вимірювання короблення. Якщо доступно, виміряйте значення шорсткості Ra за допомогою тестерів шорсткості (шорсткість є основним показником для марок поверхні, процедури випробувань визначені стандартами). Точки відбору проб товщиноміром повинні покривати всю ширину смуги, а не лише центральну зону.
Перевірка упаковки та маркування. Спочатку перевірте цілісність антикорозійної упаковки та розбірливість транспортних марок після відкриття контейнера (номер рулону, марка сталі, розміри, якість поверхні, вага, дата виробництва). Підозрюйте будь-які пошкодження упаковки на дефекти поверхні, спричинені транспортуванням.
1. Перевірте упаковку: перевірте цілісність антикорозійного паперу/плівок, захисних країв, ремінців для зв’язування та сталевої оболонки; шукайте сліди впливу води.
2. Перевірте маркування: підтвердьте, що номер котушки, марка сталі, розміри, якість поверхні та дата виробництва відповідають замовленням на закупівлю та сертифікатам прокатного випробування (MTC).
3. Перевірка бічним світлом із повним охопленням: огляньте поверхні аркушів метр за метром під боковим освітленням під кутом 45 градусів, зосереджуючись на крайових зонах 50 мм.
4. Випадкова тактильна вибірка: проведіть нігтями по трьох випадкових місцях, щоб відрізнити сліди від рулону, подряпини та уламки.
5. Вибіркова перевірка товщини: виконайте вимірювання на голові котушки, середній частині та хвості котушки та зафіксуйте зміну товщини вздовж довжини стрічки.
6. Вимірювання викривлення: виміряйте викривлення у вільному стані на сегменті аркуша довжиною один метр.
7. Документування та відбір зразків: сфотографуйте дефектні ділянки з посиланнями на масштаб і збережіть 300-міліметрові сегменти дефектних зразків як докази оцінки відповідальності.
8. Перехресне посилання на оцінку: Порівняйте спостереження з положеннями про якість поверхні в Розділі IV і зробіть висновки: Прийняти / Умовне прийняття / Відхилення.
Попередні розділи охоплюють ідентифікацію дефектів для обробки після їх виникнення. У цьому розділі описано заводські профілактичні засоби контролю. Поверхневі дефекти, по суті, є проблемами, що виникли в процесі. Виявлення дефектів належить подальшим користувачам, а запобігання дефектам належить виробничим лініям.
Секція травлення: п’ятиступеневе травлення плюс електролітичне знежирення. Повне видалення окалини є необхідною умовою для чистих холоднокатаних поверхонь. Надмірне маринування утворює кісточки; недомариновані листя вдавлена луска. Електролітичне знежирення зменшує ризики залишків масла, безпосередньо пов’язані з жовтуватими плямами та кратерами фарби.
Прокатна ділянка: реверсивний стан із шістьма висотами з цифровими системами керування. Контроль форми пластини із замкнутим циклом і точне розподілення скорочення проходу формують контроль хвилястості, розтріскування країв і поздовжньої товщини. Системи числового керування Siemens і ABB забезпечують допуски на товщину до ±0,03 мм, що відповідає спеціальному класу точності згідно з EN 10131. Мінімальна товщина прокату досягає 0,15 мм. Поверхні рулонів проходять планову перевірку, щоб виявити пошкодження поверхні рулону та сторонні речовини перед перенесенням відбитка на аркуші. Сліди на рулонах — це дефекти, які легко усуваються за допомогою процедур перевірки рулонів.
Розділ відпалу: Яскравий водневий відпал. Багата воднем захисна атмосфера запобігає окисленню поверхні та жовтизні, усуваючи оксидний відтінок у джерелі. Температури відпалу та напруги намотування сегментовані відповідно до ваги котушки та форми пластини, щоб уникнути блокування котушки.
Секція Skin-Pass: контрольоване подовження в діапазоні від 0,5% до 1,5%. Скін-прокат у цьому діапазоні усуває плато текучості та покращує форму пластини. Недостатнє подовження шкірного проходу не пригнічує лінії Людерса; надмірне подовження погіршує форму пластини і зменшує шорсткість поверхні. Збалансування цих параметрів є основною вимогою процесу проходження шкіри.
Секція обробки та пакування: розріз без задирок і упаковка, орієнтована на морські вантажні перевезення. Операції різання контролюють висоту задирок, щоб запобігти подряпинам на кромках. Готові котушки обгорнуті леткими плівками-інгібіторами корозії VCI, оснащені протекторами країв, закріплені сталевими стрічками та оброблені вологостійкістю для морського транспорту з високою солоністю та високою вологістю. Більшості суперечок після прибуття в порт щодо іржі від води можна уникнути за допомогою міцної упаковки.
Оглядова секція: триярусні оглядові ворота. Перевірка вхідного гарячекатаного рулону; перевірка в процесі роботи після травлення, відпалу та прокатки шкірою; перевірка перед транспортуванням, що поєднує відбір зразків поверхні та вимірювання розмірів. Сегменти зразків і записи про випробування зберігаються для кожної партії, а Сертифікати прокатних випробувань (MTC) супроводжують поставки. Будь-який інцидент із якістю можна відстежити до конкретних процесів і часових вікон виробництва, надаючи надійні докази для оцінки відповідальності.
Коротко кажучи: поверхневі дефекти не «виявляються під час перевірки». Їх або «виготовляють», або «запобігають». Перевірка перевіряє ефективність процесу, а не виступає в якості останнього засобу безпеки.
Ідентифікація поверхневих дефектів холоднокатаної рулони спирається на поєднання знань про процес, стандартів і польового досвіду. У цьому документі зібрано кілька типів дефектів, контрольні списки приймання та системи оцінки відповідальності для довідки під час перевірок. NatureSteel володіє великим досвідом холодної прокатки та впроваджує повний контроль якості поверхні. Антикорозійна упаковка VCI стабілізує умови змійовика під час морського транспортування. Щодо специфікацій марки сталі (наприклад, DC01, SPCC), консультацій щодо якості поверхні або запитів на пропозиції, будь ласка, не соромтесязв'яжіться з нами.
Адреса:№ 696, Binhai 12th RoadBinhai Industrial Park, Wenzhou Economic & Technological Development ZoneWenzhou, Zhejiang Province, P.R.China
© Nature Steel Group Co., Ltd., 2026. Усі права захищено. Links| Sitemap| RSS| XML| Політика конфіденційності